Conception de la configuration des routeurs CNC à chargement automatique ATC linéaire et évitement des collisions
2026-10-15
Lorsqu'ils investissent dans des routeurs CNC à haut rendement pour les meubles en panneaux, l'ébénisterie et la production de signalisation, les propriétaires d'usine choisissent souvent entre les routeurs CNC ATC linéaires et les routeurs CNC à chargement automatique. Bien que les deux proposent un usinage automatisé pour réduire les coûts de main-d'œuvre, ils diffèrent considérablement en termes d'exigences en matière d'encombrement, de disposition de la zone de travail, de plage d'axes mobiles et de risques de collision potentiels. Une planification appropriée de l'aménagement et un contrôle des collisions déterminent directement la disponibilité de la machine, la sécurité de l'opérateur et la durée de vie de l'équipement. Ce guide détaille les principes de conception de l'agencement et les stratégies d'évitement des collisions pour les deux types de machines.
1. Différence de structure de base
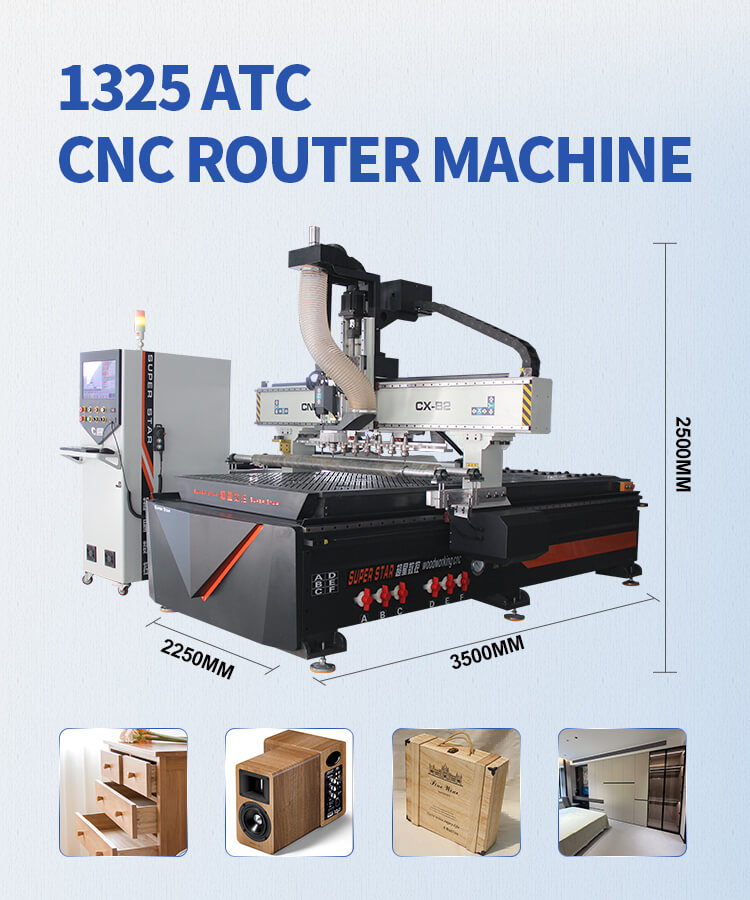
Routeur CNC ATC linéaire
L'ATC linéaire adopte un magasin d'outils linéaire monté le long du portique. Les outils sont disposés en ligne droite. La broche se déplace le long de la crémaillère linéaire pour saisir et changer automatiquement les outils.
- Le magasin d'outils se déplace avec la broche/la broche se déplace vers un support à outils linéaire fixe
- Le changement d'outil s'effectue en dehors de la zone de coupe de la pièce
- Principales pièces mobiles : portique, broche, banc d'outils linéaires
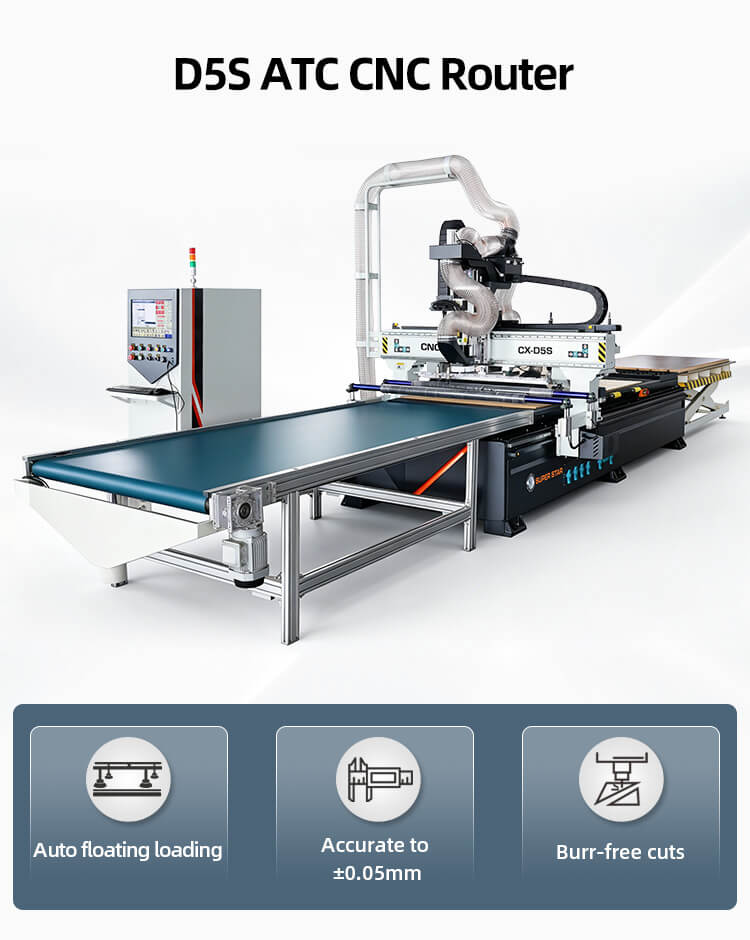
Routeur CNC à chargement automatique
La CNC à chargement automatique intègre une plate-forme de chargement et de déchargement automatique, un système d'alimentation à rouleaux et une table de traitement. Il peut automatiquement alimenter les panneaux bruts, les pièces de machine et décharger les panneaux finis sans manipulation manuelle des panneaux. De nombreux modèles à chargement automatique sont également livrés avec une broche ATC.
- Conception double zone : zone de chargement + zone d'usinage
- Composants mobiles supplémentaires : rouleaux d'alimentation, vérins de poussée, butées de positionnement du matériau, convoyeur de déchargement
- Plus grand nombre d'actionneurs, plus de mouvements interconnectés
2. Conception de l'aménagement de l'atelier
Disposition du routeur CNC ATC linéaire
1. Espace requis
Réservez un espace supplémentaire sur un côté de la machine pour la course linéaire du magasin d'outils. Le porte-outils s'étire horizontalement, vous avez donc besoin d'un espace libre le long du côté de l'axe X.
- Avant : accès opérateur, passerelle de 800 à 1 000 mm
- Côté magasin d'outils : dégagement ≥ 600 mm, sans matériaux ni accessoires empilés
- Arrière : chaîne porte-câbles et espace dans l'armoire électrique, ≥500 mm
- Aucune obstruction aérienne au-dessus de la plage de déplacement complète du portique
2. Conseils de mise en page
- Placer la machine parallèlement au mur de l'atelier ; gardez le magasin d’outils linéaire face à l’allée ouverte, pas au mur.
- Réserver un espace pour le raccordement du dépoussiéreur du côté opposé au porte-outils.
- Convient aux petits et moyens ateliers avec une surface au sol limitée et un traitement à station unique.
Disposition du routeur CNC à chargement automatique
1. Espace requis
Les modèles à chargement automatique occupent une longueur totale plus longue en raison des plates-formes de chargement avant et de déchargement arrière.
- Côté alimentation : zone d'empilage des matières premières, suffisamment d'espace pour l'alimentation des panneaux
- Zone d'usinage : Table de travail principale
- Côté sortie : Zone d'empilage des produits finis
- Les deux côtés ont besoin d'espace libre pour les mécanismes de poussée des matériaux
2. Conseils de mise en page
- Mieux agencé comme une ligne de production droite : matière première → table de chargement automatique → table d'usinage → déchargement → produits finis.
- Séparez les passerelles du chemin de transport des matériaux pour éviter que l'opérateur ne traverse la zone de mouvement automatique des matériaux.
- Prévoir de l'espace pour les équipements auxiliaires : aspiration des poussières, compresseur d'air, pompe à vide.
- Recommandé pour les grandes usines de meubles en panneaux avec production continue par lots.
3. Risques potentiels de collision
Points de collision ATC linéaires
1. Collision entre la broche et le magasin d'outils linéaires
Le risque le plus courant : un mauvais réglage des coordonnées de changement d'outil entraîne le crash de la broche dans les porte-outils.
2. Collision de la broche avec la pièce à usiner/les pinces
Point zéro incorrect de l'axe Z, mauvaise profondeur d'imbrication CAM, restes de fixations sur la table.
3. Collision du portique avec les barrières latérales
Erreur du paramètre de limite de déplacement sur l’axe X.
Points de collision CNC à chargement automatique
Les machines à chargement automatique présentent plus de risques de collision en raison de la liaison multi-action :
1. Les cylindres de poussée/butées de matériau entrent en collision avec la broche pendant l'usinage.
2. Les rouleaux d'alimentation poussent les panneaux pendant que la broche est encore en train de couper.
3. La pièce se déplace pendant l'alimentation automatique, la broche heurte un panneau égaré.
4. Le mécanisme de déchargement interfère avec le mouvement du portique.
5. L’empilage de matériaux bloque le chemin d’alimentation automatique.
4. Solutions d'évitement des collisions
Paramètres de sécurité universels
- Définir les fins de course matérielles + les limites logicielles logicielles pour les axes X/Y/Z.
- Exécutez une simulation de découpe à l'air sec sans matériau avant la production formelle.
-Utilisez un dispositif de maintien sous vide pour fixer fermement les panneaux et empêcher le déplacement de la pièce.
- Calibrer régulièrement le décalage de longueur d'outil et l'origine de la pièce.
- Garder la table de la machine propre ; Enlevez les chutes, les outils cassés et les gabarits restants.
Pour CNC ATC linéaire
1. Verrouiller les coordonnées de la zone de changement d'outil ; restreindre la plage de mouvement de la broche pendant le changement d'outil.
2. Réglez la hauteur de sécurité dédiée à la broche lors du déplacement vers le support à outils linéaire.
3. Vérifiez mensuellement l'alignement du magasin d'outils ; assurez-vous que chaque porte-outil est sécurisé.
4. Verrouillage du programme : la machine ne peut pas démarrer la coupe si le changement d'outil est incomplet.
Pour CNC à chargement automatique
1. Activer la logique de verrouillage du mouvement : les actions d'alimentation/déchargement sont désactivées lorsque la broche est dans la zone de travail.
2. Installez des capteurs photoélectriques sur la zone de chargement pour détecter les panneaux égarés ou surdimensionnés.
3. Ajoutez des barrières de sécurité physiques autour des côtés d’alimentation/déchargement automatique.
4. Programmes G-code séparés : cycle de chargement, cycle d'usinage et cycle de déchargement avec conditions de déclenchement de sécurité.
5. Former les opérateurs à ne placer aucun objet sur la plate-forme de chargement/déchargement pendant le fonctionnement de la machine.
5. Tableau de comparaison rapide
|
|
Routeur CNC ATC linéaire |
Routeur CNC à chargement automatique |
|
Empreinte de mise en page |
Espace moyen supplémentaire requis pour le support à outils linéaire |
Grand espace de ligne complet pour l'entrée et la sortie |
|
Poste de travail |
Poste unique |
Double station (chargement + traitement) |
|
Principaux risques de collision |
De la broche au magasin d'outils linéaires |
Pousseurs de matériaux et interférence de la broche |
|
Mode de production |
Production intermittente |
Production automatique par lots en continu |
|
Idéal pour |
Enseigne personnalisée, armoires en petits lots |
Fabrication de meubles en panneaux de masse |
6.Conclusion
Routeurs CNC ATC linéairesprésentent une disposition compacte avec des risques de collision principalement concentrés sur le système de changement d'outil linéaire. Il est plus facile à installer et convient aux usines disposant d’un espace d’atelier limité. Les routeurs CNC à chargement automatique améliorent l'automatisation et le débit, mais nécessitent une conception minutieuse de l'ensemble de la ligne et une protection par verrouillage multi-mouvements pour éviter les collisions entre les composants de manutention et la broche.
Sélectionnez votre machine en fonction de la taille de l'atelier, du volume des lots et de la main d'œuvre disponible. Une planification correcte de l'implantation et une configuration correcte des paramètres de sécurité sont les moyens les plus rentables de réduire les accidents et de prolonger la durée de vie des machines CNC.


